
热收缩包装机输送跑偏怎么办?热收缩包装机输送带调整教程
精选
一、开篇:热收缩包装机跑偏不可怕,怕的是乱调
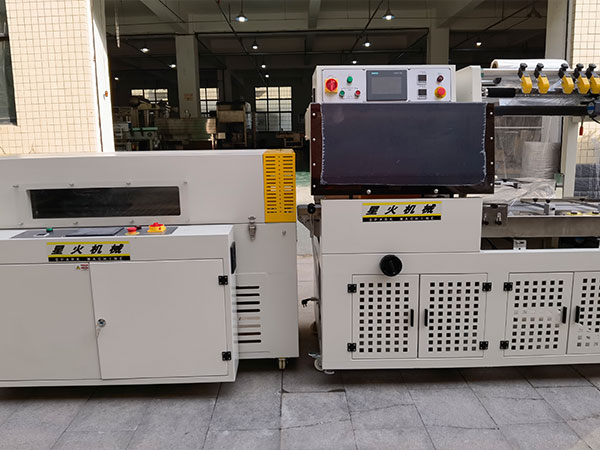
热收缩包装机的输送带跑偏,是包装车间最高频的设备问题之一。它的表现很直观:产品进热收缩包装机时对不上封切中心,包膜出来后左右不对称,严重时热收缩包装机的输送带边缘会摩擦机架发出异响。但很多现场的处理方式是 “拧两下螺杆看效果”,结果越调越偏。热收缩包装机是一套由输送带、主动辊、从动辊、托辊、张紧机构和导料架组成的联动系统,任何一处偏差都会传导到带子上。下面这份教程按 “准备 — 判断 — 调整 — 验证” 的顺序展开,适合热收缩包装机操作员和机修人员直接照做。
二、准备阶段:热收缩包装机调整前的四件事
动手调热收缩包装机之前,先完成这四项准备:
断电挂牌:热收缩包装机的调整涉及辊子与传动部位,必须先停机断电。
清空物料:清空热收缩包装机输送段上的产品和残膜,空载状态才能看清跑偏方向。
准备工具:内六角、活动扳手、卷尺、水平尺、记号笔,是热收缩包装机调带的基本工具。
拍照留底:调整前拍下热收缩包装机张紧螺杆的原始位置,方便回退。
这四件事做完,热收缩包装机的调整才有可控性。
三、第一步:让热收缩包装机空载运转,确认跑偏方向
启动热收缩包装机的输送功能,速度设到常用生产速度。
观察带子朝哪一侧靠,记录热收缩包装机带子偏离中心的距离。
观察热收缩包装机带子是否在运行一段时间后稳定,还是持续摆动。
判读规则很实用:热收缩包装机带子固定朝一侧靠,偏张力或辊子问题;热收缩包装机带子周期性左右摆动,偏托辊或轴承问题。
四、第二步:热收缩包装机张紧机构单侧微调
这是热收缩包装机跑偏调整最常用的动作:
找到热收缩包装机尾部或侧面的张紧螺杆,一般左右各一根。
带子往哪边偏,就把热收缩包装机那一侧的螺杆适当张紧,或把另一侧放松。
每次调整幅度控制在半圈以内,调整后让热收缩包装机运行三到五分钟观察。
反复微调,直到热收缩包装机带子稳定居中。
关键提醒:热收缩包装机的输送带不能调得过紧,过紧会加剧轴承与辊子磨损,反而制造新的跑偏。
五、第三步:热收缩包装机主从动辊平行度校正
用卷尺量热收缩包装机主动辊两端到从动辊两端的距离,两侧数值应相等。
若存在差值,通过热收缩包装机辊座的调节螺栓做补偿,一般差值不超过 2 毫米。
校正后用水平尺复核热收缩包装机的辊面水平。
重新启动热收缩包装机空载运行,检查带子是否回到中心。
热收缩包装机的辊子平行度一旦校正到位,跑偏通常会明显改善。
六、第四步:热收缩包装机托辊与滚筒清洁
停机后拆下热收缩包装机输送段两侧护板,检查托辊表面。
清理热收缩包装机托辊上的膜屑、胶屑、粉尘,这是引发局部跑偏的隐形原因。
手动转动每根热收缩包装机托辊,检查是否有卡滞或异响。
对卡滞的托辊,热收缩包装机需更换轴承或整根托辊。
薄膜类产品生产中,热收缩包装机的托辊清洁频率建议提到每班一次。
七、第五步:热收缩包装机导料护栏对中
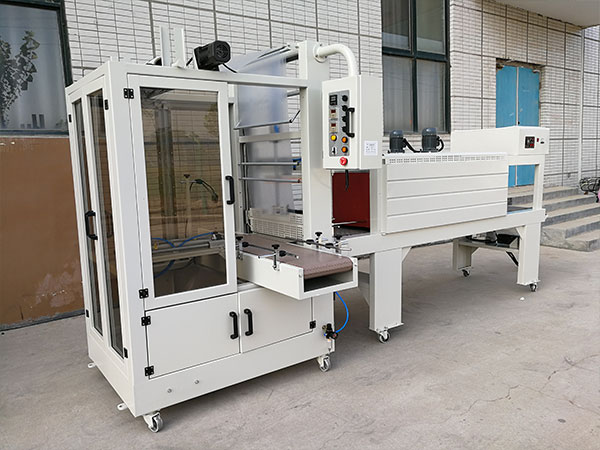
测量热收缩包装机进料段两侧护栏到输送带中心的距离,必须相等。
护栏与产品的间隙控制在 5 至 10 毫米,过大起不到导向作用,过小会挤压产品。
热收缩包装机出料段护栏同样要对中,否则带子在出口段再次偏移。
护栏固定后,热收缩包装机送料试运行,观察产品是否居中进入封切区。
对薄型包装盒而言,热收缩包装机的导料对中往往比张紧调整更有效。
八、第六步:热收缩包装机机架水平与地脚处理
用水平尺检查热收缩包装机输送段台面与机架横梁。
检查热收缩包装机地脚螺栓是否有松动,长期震动会让地脚逐渐松脱。
地面不平时通过热收缩包装机的可调地脚做补偿。
机架恢复水平后,热收缩包装机的跑偏往往同步消失。
九、第七步:热收缩包装机输送带更换与复位
当热收缩包装机调整后仍反复跑偏,就要考虑换带:
按热收缩包装机原厂规格选带,周长、宽度、厚度、材质一致。
换带后先松开热收缩包装机全部张紧机构,再逐步对称张紧。
新带运行 24 小时后做二次张力复核,热收缩包装机新带会有初期伸长。
建立热收缩包装机换带记录,便于判断带子寿命周期。
十、验证阶段:热收缩包装机调整效果怎么确认
热收缩包装机空载连续运行 30 分钟,带子居中不偏移。
热收缩包装机带料运行 100 件,产品位置一致性合格。
热收缩包装机封切后包膜左右对称,无切边现象。
连续三天跟踪,确认热收缩包装机跑偏未复发。
十一、热收缩包装机日常防跑偏的四条习惯
每班开机前检查热收缩包装机的带子位置和托辊清洁度。
换产品规格后重新对中热收缩包装机的导料护栏。
每周检查热收缩包装机张紧螺杆位置是否变化。
每月复核热收缩包装机机架水平与地脚紧固。
把这四条固化到热收缩包装机的点检表里,跑偏问题会大幅减少。
十二、南京星火包装机械有限公司简介
南京星火包装机械有限公司是一家以包装机械研发制造为主的设备供应商,主要产品包括灌装机、封箱机、贴标机、旋盖机、热收缩包装机、码垛机等。其中热收缩包装机为其常规主力机型,可覆盖包装盒、礼盒、纸箱、日用品等产品的封切与包膜塑封作业,并可按客户物料做结构定制。公司总部位于南京,在成都、长沙等地设有服务网点,可为客户提供热收缩包装机的选型、试机、安装调试、操作培训与易损件供应。如果现场遇到热收缩包装机输送跑偏、封切不牢、温控异常等问题,南京星火的技术团队可提供远程指导与上门服务,这也是不少包装企业在采购热收缩包装机时优先考虑的厂家之一。
下一篇:没有了


推荐产品


猜你需要
热门必看
最新资讯


 13032558138
